Vă interesează acest utilaj? Scrieți-ne și vă pregătim o ofertă.
Cerere de ofertă
Mașina utilizează o structură reglabilă cu dublă matriță (tehnologie proprie, dezvoltată intern), astfel încât utilizatorii pot ajusta dimensiunea pungii direct pe mașină, ceea ce reduce semnificativ timpul de schimbare a formatului și crește capacitatea de producție.
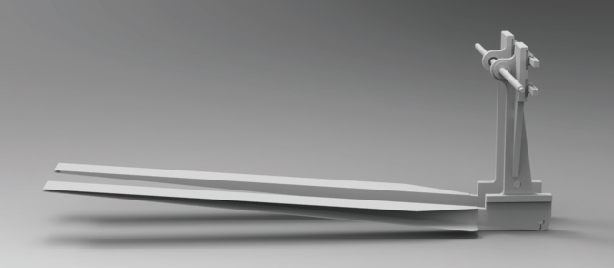
1.1 Derulator
1) Derulator independent cu o singură stație, cu clemă și dispozitiv hidraulic de ridicare. 2) Ax pneumatic pentru încărcarea rolelor de hârtie, echipat cu duză de aer. 3) Frână magnetică pentru derulare, cu control automat al tensiunii și reglarea tensiunii la derulare. 4) Sistem EPC de ghidare a benzii pentru alinierea materialului. 5) Funcție de oprire automată: mașina se oprește automat la ruperea materialului. 6) Funcție de avertizare automată pentru schimbarea rolei: o alarmă se declanșează automat pentru a informa operatorul că este necesară schimbarea rolei atunci când diametrul rolei de material devine prea mic.
1.2. Secțiunea de prelucrare a mânerelor
1) Cele două role de derulare pentru benzile de hârtie superioară/inferioară sunt controlate independent de sisteme EPC. 2) Această secțiune este acționată de servomotoare separate. 3) Pentru introducerea șnururilor de hârtie între hârtia superioară/inferioară se utilizează un dispozitiv de lipire cu adeziv hot-melt. 4) Rolele impregnate, cu comandă pneumatică, asigură rezistența îmbinării dintre șnururile de hârtie și benzile de hârtie. 5) Perforarea benzii de hârtie după introducere asigură precizia poziționării și tăierii mânerelor. 6) Lungimea mânerului este reglabilă în funcție de dimensiunea pungii.
1.3. Secțiunea de aplicare a mânerelor
1) Dispozitiv adaptiv de compensare continuă pentru poziționarea mânerelor, care previne acumularea erorilor în lungimea mânerelor de hârtie. 2) Această secțiune este acționată de servomotoare, pentru a asigura cu precizie sincronizarea cu celelalte secțiuni. 3) Tăierea și lipirea mânerelor de hârtie sunt controlate de servomotoare sincronizate cu divizarea tubului pe mașina principală. 4) Pentru mânerele de hârtie încleiate se utilizează transferul prin role de contact. 5) La transferul mânerelor pe banda transportoare se folosește un mecanism cu aspirare în vid. 6) Mânerele sunt apăsate pe banda de hârtie de o serie de role pneumatice, pentru a asigura o fixare sigură.
1.4. Secțiunea de formare a tubului
1) Se utilizează o matriță de formare reglabilă, care previne modificările de dimensiune (sudura laterală se află deasupra matriței de formare). 2) Aplicarea adezivului lateral se face cu un dispozitiv automat de pulverizare a adezivului la rece. 3) Multidiscuri reglabile pentru inserția laterală, care reduc eficient rezistența la formarea tuburilor. 4) Poziția rolelor de presare poate fi reglată. 5) Echipată cu 3 matrițe de formare (poate produce toate dimensiunile).
1.5. Secțiunea de formare a fundului
1) Întreaga mașină este acționată de un motor comandat prin convertor de frecvență. 2) Alimentatorul este acționat de un servoacționare independentă. 3) Pentru materialul în mișcare se utilizează un sistem automat de corecție cu fotocelulă. 4) Freză rotativă cu roți dințate eliptice. 5) Pentru stabilirea dimensiunii fundului se utilizează un pliu reglabil al fundului. 6) Un rulou de deschidere a fundului, cu blocare divizată, servește la reglarea lungimii de întindere a deschiderii fundului. 7) Tamburul multistrat de formare a fundului, clemele centrale, clemele secundare și tamburii cu cleme sunt reglabile pentru schimbarea ușoară a formatului. 8) Funcție de oprire automată: lipirea fundului este blocată când alimentatorul este gol, pentru a evita murdărirea suprafeței tamburului. 9) Funcția de cuplare la secțiunea de lipire a fundului este comandată pneumatic.
1.6. Secțiunea de asamblare
1) Pungile și sacii de hârtie sunt transportați cu o bandă și colectați pe o suprafață de lucru verticală, pentru o manipulare ușoară. 2) Roțile de antrenare sunt acționate de un motor independent. 3) Structura de formare a pungilor este alcătuită din role de cauciuc de presare. 4) Un servomotor independent controlează livrarea transversală a produselor finite și poate regla distanța de eliberare a pungilor, ceea ce facilitează numărarea.
1.7. Secțiunea de comandă
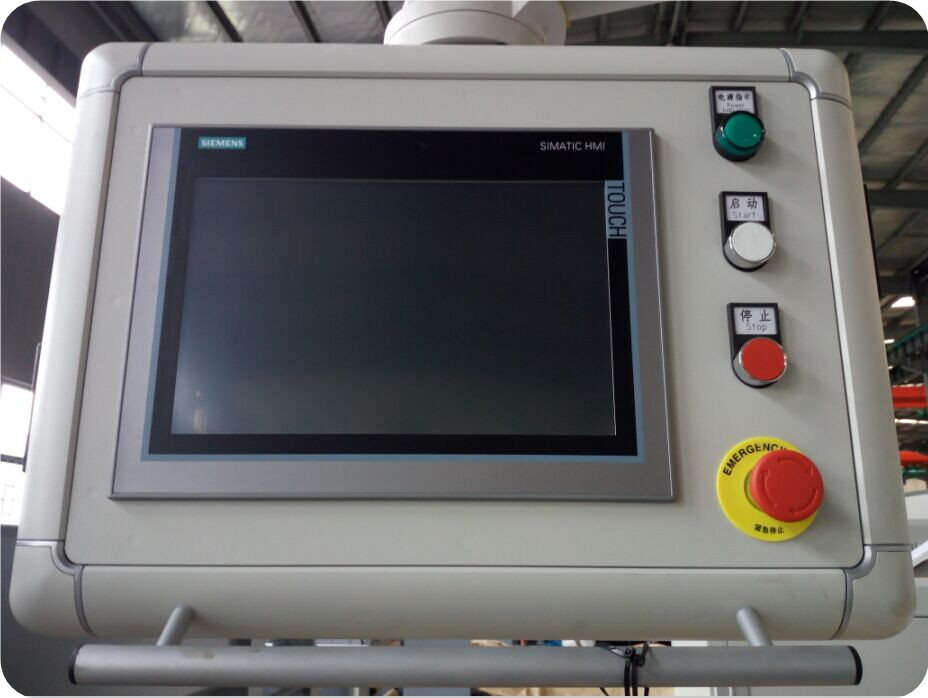
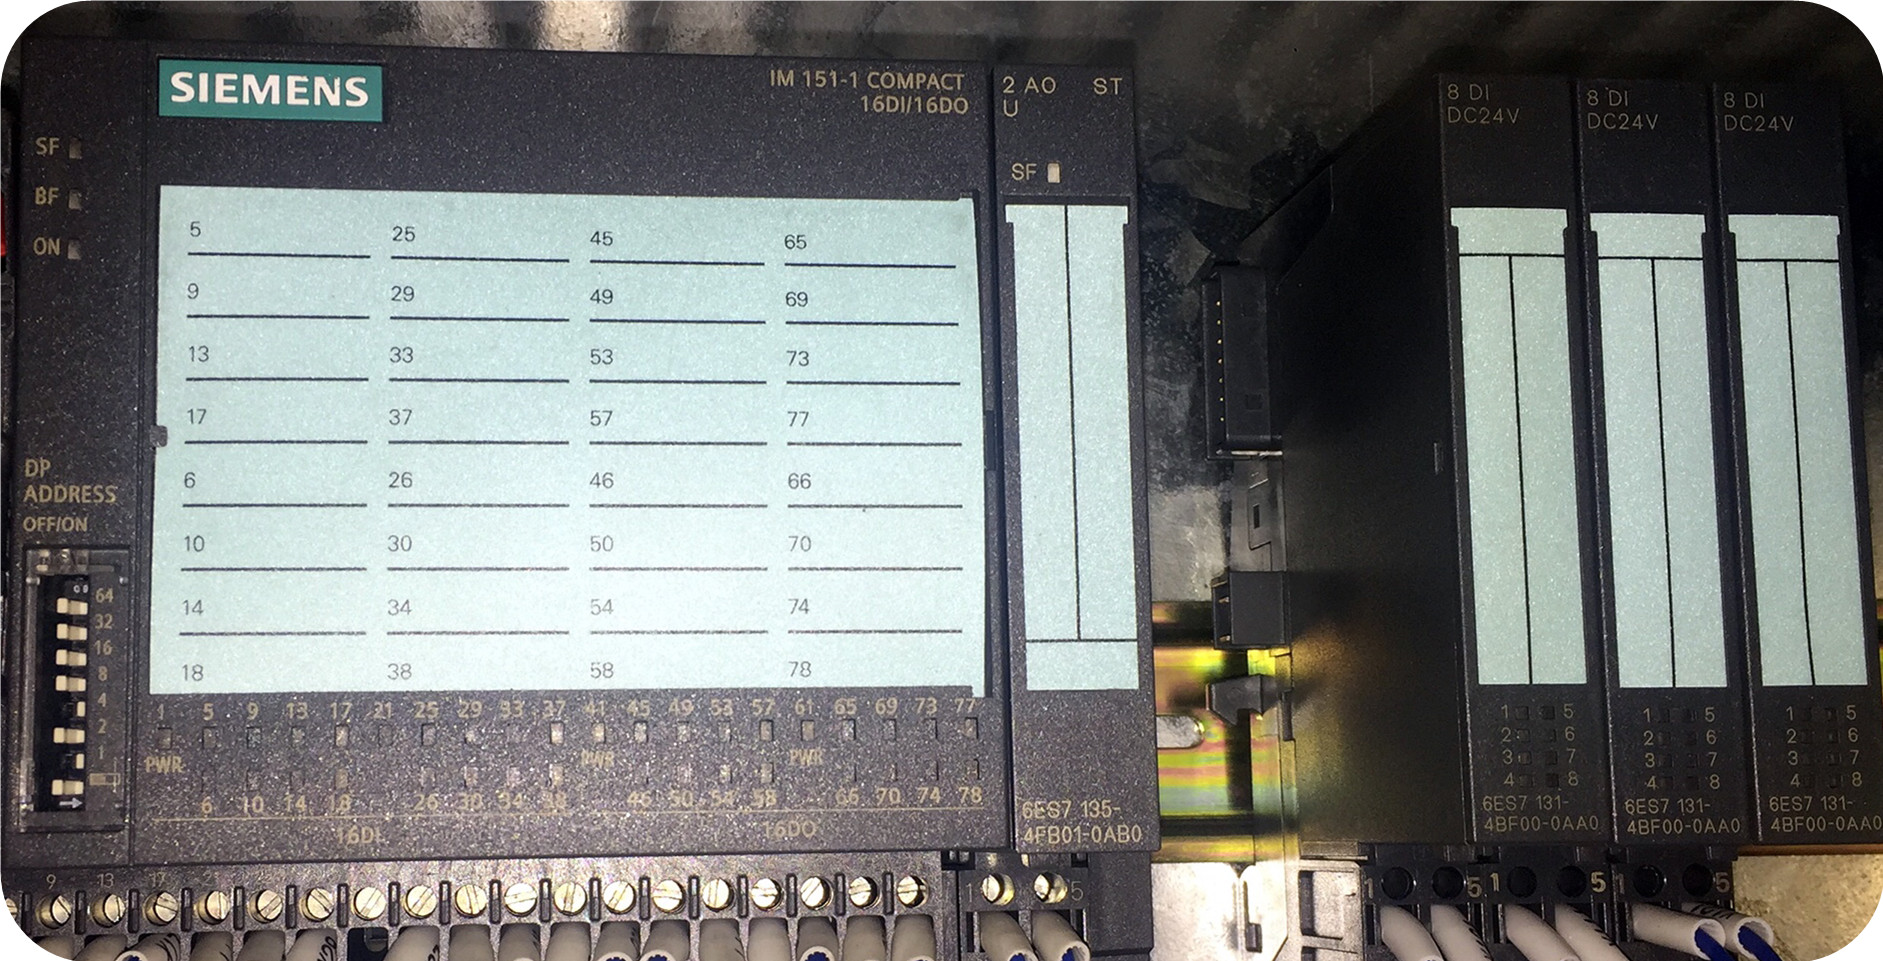
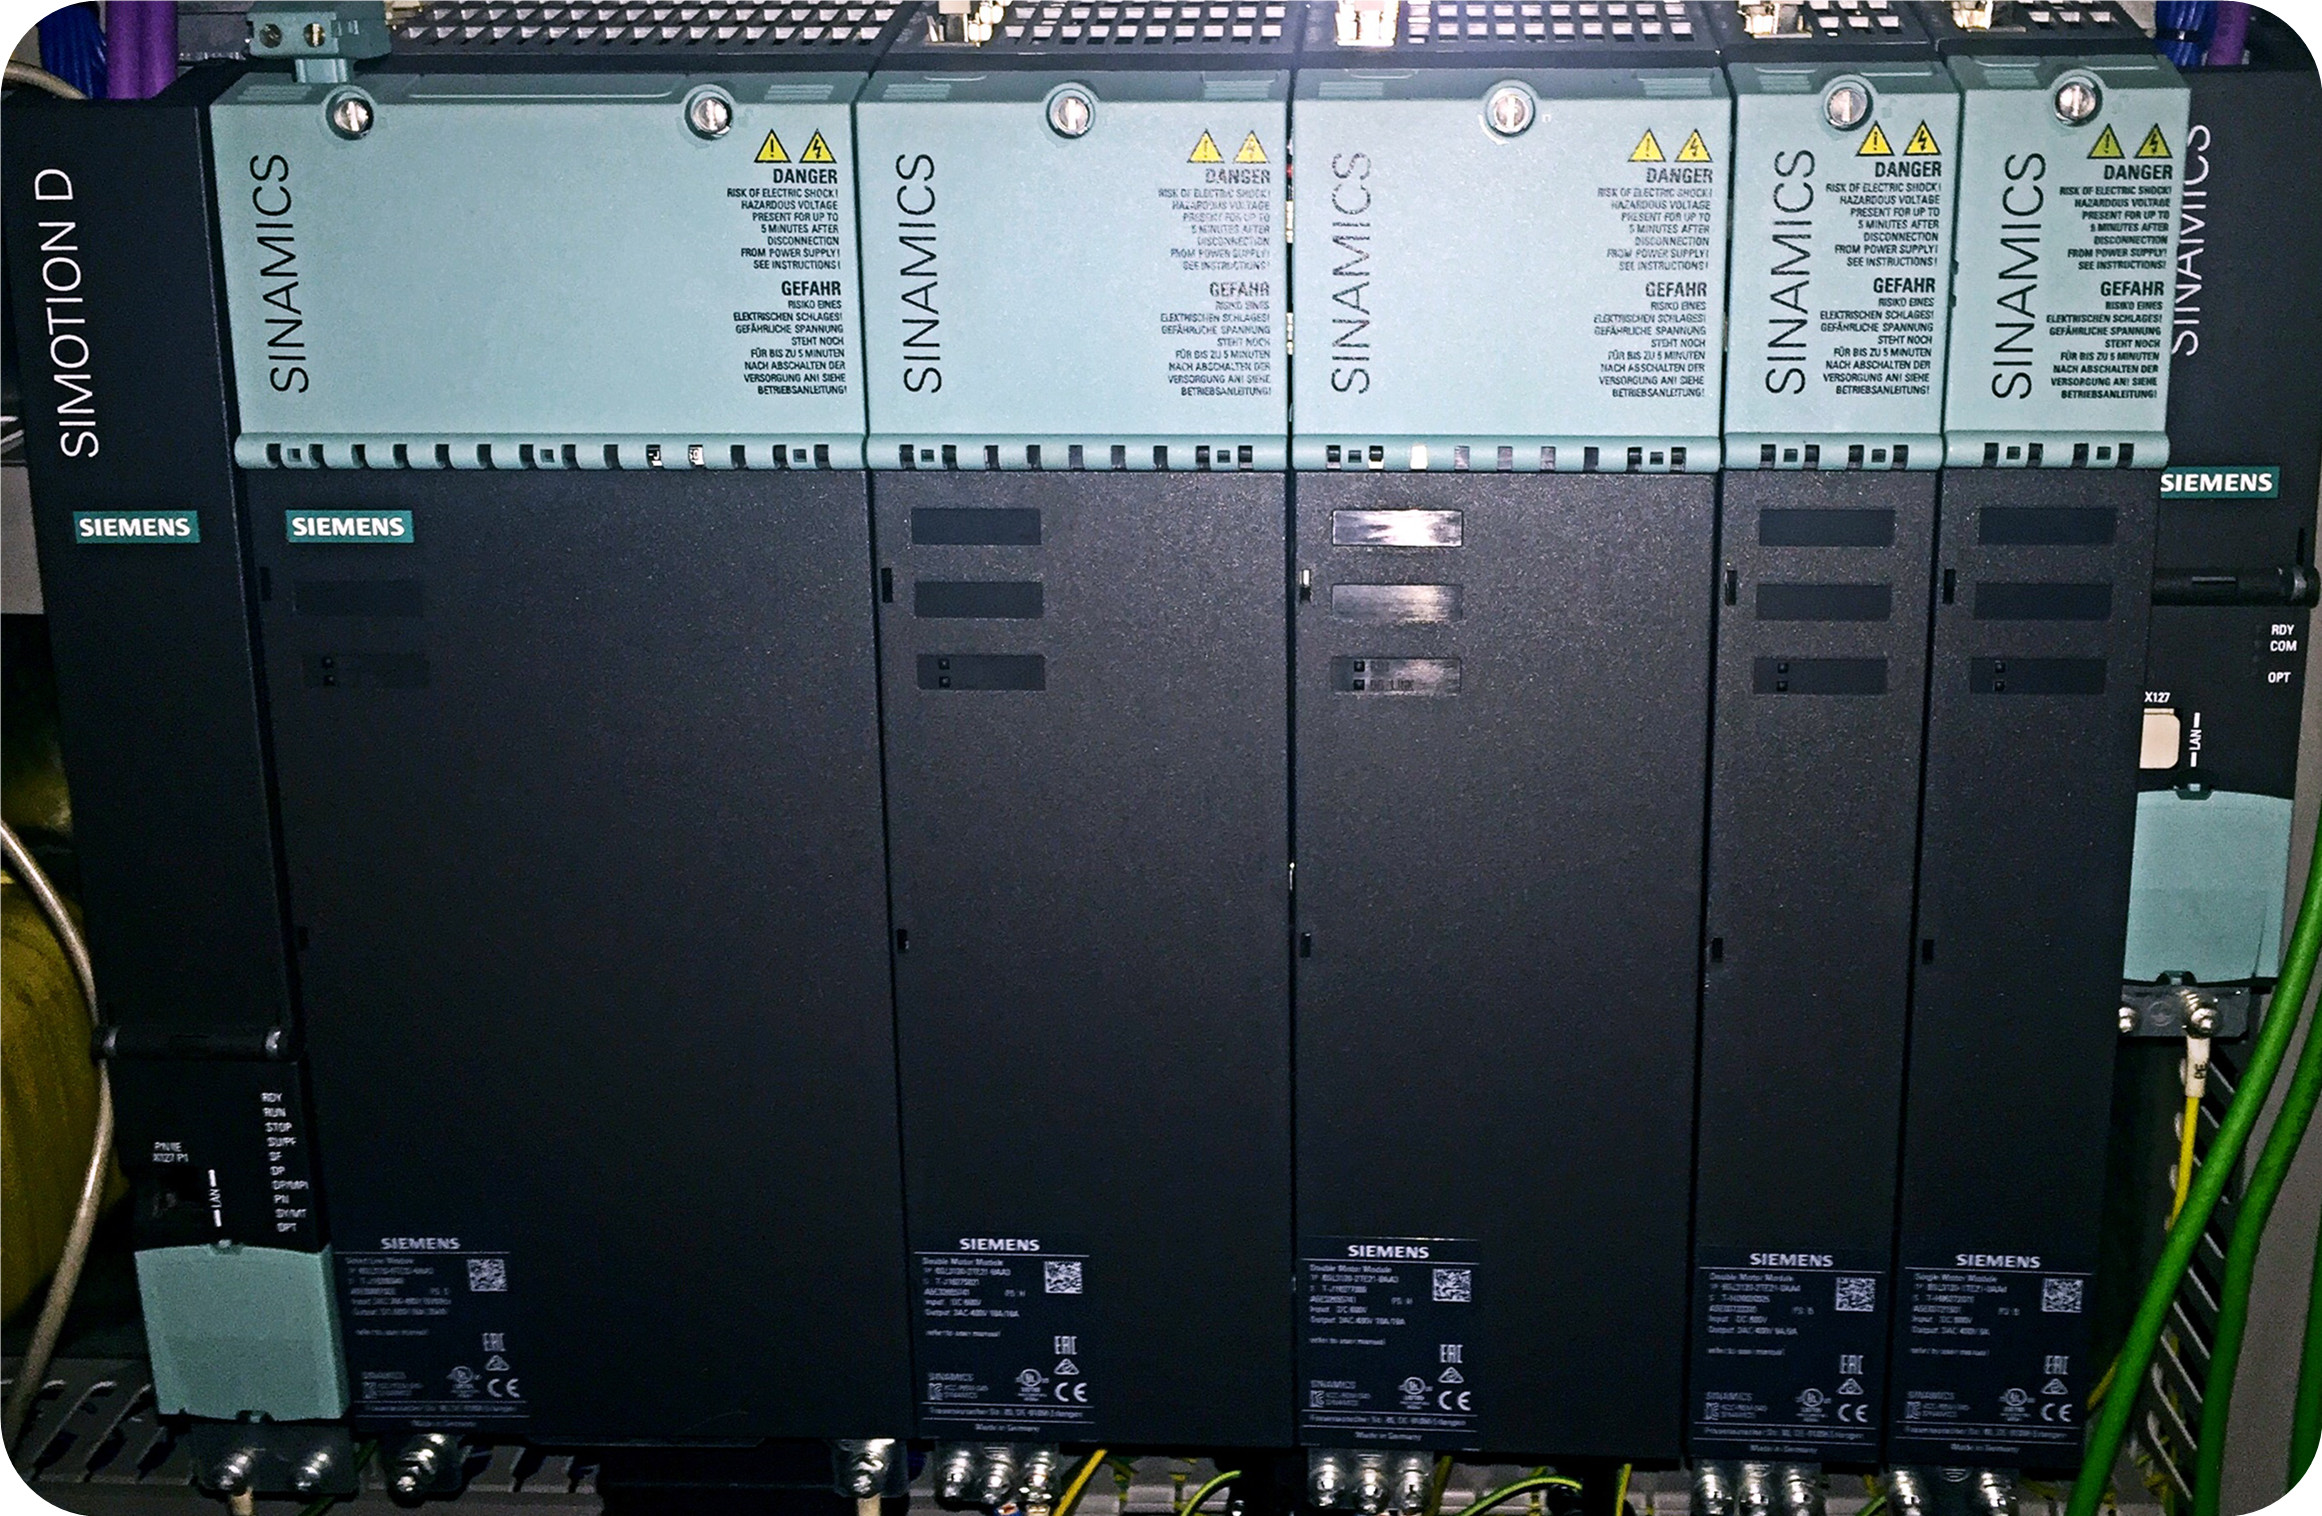
1) Întreaga mașină este controlată centralizat de un sistem original german SIEMENS PLC, care dispune de funcție proprie de diagnosticare și monitorizează starea mașinii. 2) Pentru introducerea comenzilor și afișarea stării echipamentului se utilizează un ecran tactil. 3) Lungimea tubului pungii este controlată de un servomotor SIEMENS. 4) Viteza de asamblare a pungilor este controlată de un motor independent. 5) Întreaga mașină este acționată de un motor comandat prin convertor de frecvență. 6) Numărare automată; funcții de livrare pe loturi și de livrare cu accelerare.
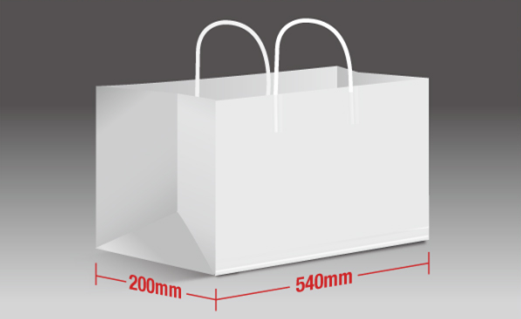
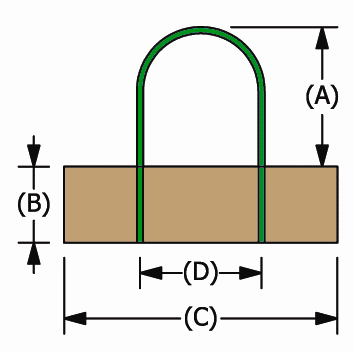
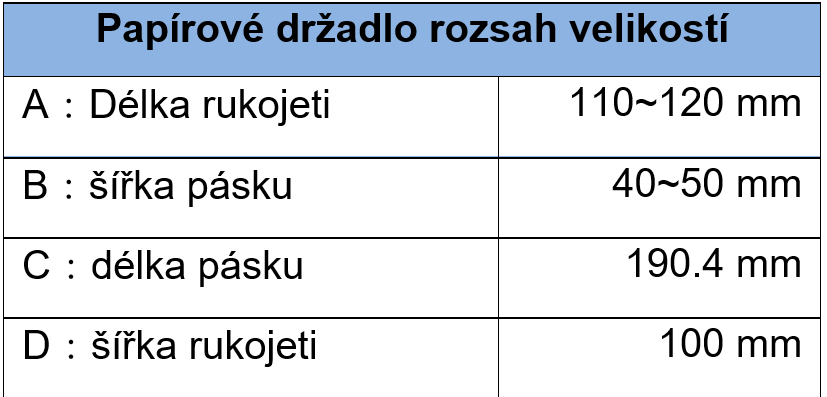
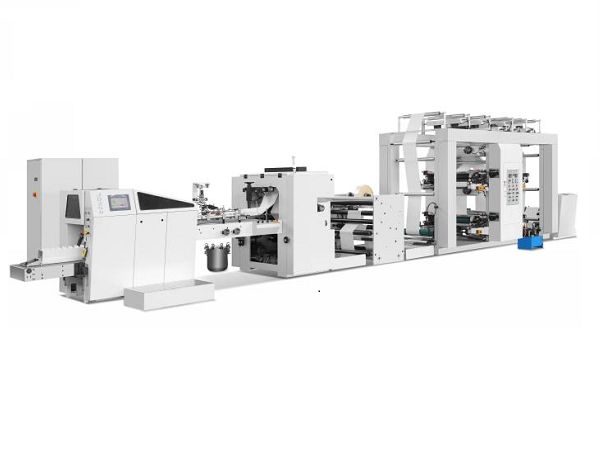
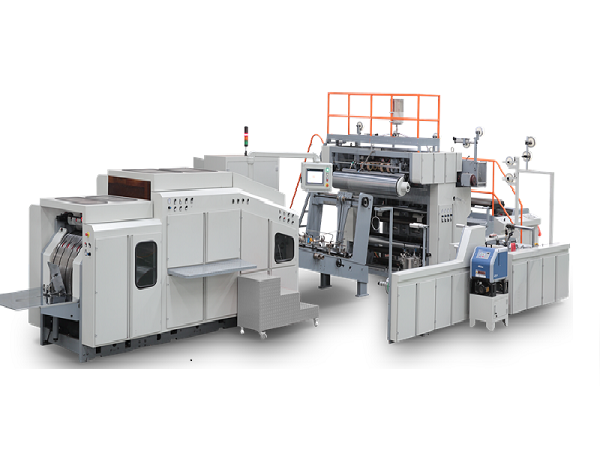
Această mașină este concepută pentru a produce din role de hârtie pungi de hârtie cu fund pătrat, fără mânere, și este ideală pentru producția rapidă de pungi de hârtie medii și mari. Prin alimentarea cu hârtie, formarea tubului, tăierea tubului și formarea fundului, mașina economisește eficient costurile cu forța de muncă. Un senzor fotoelectric corectează lungimea de tăiere pentru a asigura precizia tăierii. Sistemul PLC SIEMENS furnizat asigură o funcționare rapidă și stabilă a mașinii. O platformă dedicată de colectare a pungilor și funcția de numărare îmbunătățesc eficiența ambalării pungilor de hârtie. Mașina poate produce pungi de hârtie de diverse dimensiuni la viteză mare, fiind potrivită în special pentru industriile alimentară și vestimentară.
Momentan nu avem un video disponibil. Vă arătăm și vă explicăm totul cu plăcere – scrieți-ne.
Cerere de ofertă