Interessieren Sie sich für diese Maschine? Schreiben Sie uns – wir erstellen Ihnen gerne ein Angebot.
Unverbindliche Anfrage
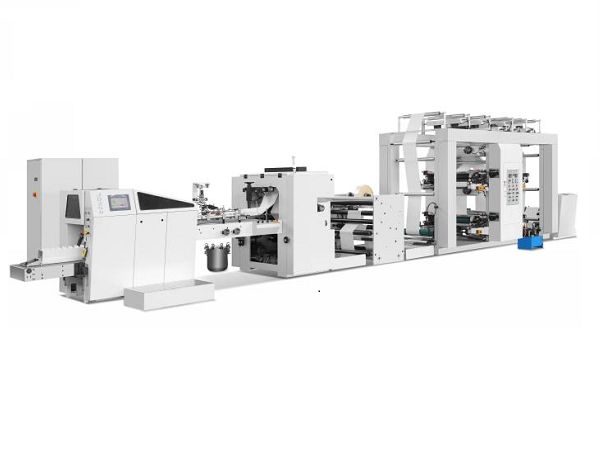
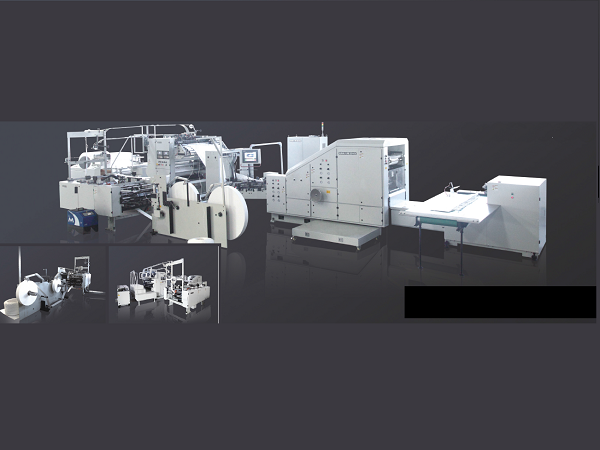
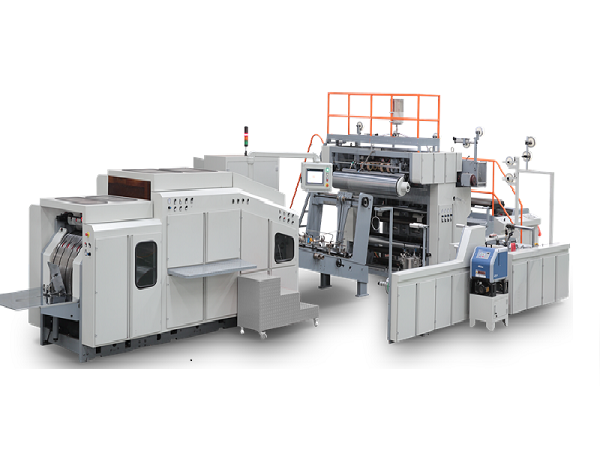
Diese Maschine ist für die Herstellung von Papiertüten mit rechteckigem Boden ohne Griffe aus Papierrollen konzipiert und eignet sich ideal für die schnelle Produktion mittelgroßer und großer Papiertüten. Durch Papiereinzug, Schlauchformung, Schlauchschnitt und Bodenformung spart die Maschine effektiv Lohnkosten. Ein Fotosensor korrigiert die Abschnittslänge, um die Schnittgenauigkeit sicherzustellen. Das mitgelieferte SIEMENS-SPS-System sorgt für einen schnellen und stabilen Maschinenlauf. Eine spezielle Tütenablageplattform und die Zählfunktion verbessern die Effizienz beim Verpacken der Papiertüten. Die Maschine kann Papiertüten in verschiedenen Größen mit hoher Geschwindigkeit herstellen und eignet sich damit besonders für die Lebensmittel- und Bekleidungsindustrie.
Die Maschine arbeitet mit einer verstellbaren Doppelformstruktur (eigene, hausinterne Technologie), sodass die Taschengröße direkt an der Maschine eingestellt werden kann. Das verkürzt die Umrüstzeit bei Formatwechseln erheblich und erhöht die Produktionskapazität.
1.1 Abwickler
1) Unabhängige Einstationen-Abwicklerklemme mit hydraulischer Hubvorrichtung. 2) Luftwelle zum Einlegen der Papierrollen, mit Luftdüse ausgestattet. 3) Magnetbremse für das Abwickeln mit automatischer Zugregelung für Abwicklung und Zugkraftanpassung. 4) EPC-Bahnlaufregelung zur Ausrichtung des Materials. 5) Automatische Stoppfunktion: Die Maschine stoppt automatisch bei Materialriss. 6) Automatische Rollenwechselwarnung: Wird der Rollendurchmesser des Materials zu klein, löst automatisch ein Alarm aus und informiert den Bediener, dass ein Rollenwechsel erforderlich ist.
1.2. Henkelverarbeitungsabschnitt
1) Zwei Abwickelrollen für die oberen/unteren Papierstreifen werden unabhängig voneinander von EPC-Regelsystemen gesteuert. 2) Separate Servomotoren treiben diesen Abschnitt an. 3) Zum Einlegen der Papierkordeln auf das obere/untere Papier wird eine Heißkleber-Auftragsvorrichtung (Hotmelt) verwendet. 4) Pneumatisch gesteuerte imprägnierte Walzen sorgen für Festigkeit zwischen den Papierkordeln und den Papierstreifen. 5) Das Stanzen des Papierstreifens nach dem Einlegen gewährleistet die Genauigkeit der Henkelpositionierung und des Zuschnitts. 6) Die Henkellänge ist entsprechend der Taschengröße einstellbar.
1.3. Henkelapplikationsabschnitt
1) Adaptive, kontinuierliche Kompensationseinrichtung für die Henkelpositionierung, um kumulierte Fehler in der Länge der Papierhenkel zu vermeiden. 2) Dieser Abschnitt wird von Servomotoren angetrieben, um die Synchronisation mit den übrigen Abschnitten präzise sicherzustellen. 3) Schneiden und Verkleben der Papierhenkel werden von Servomotoren gesteuert, die mit der Schlauchteilung an der Hauptmaschine synchronisiert sind. 4) Für die beleimten Papierhenkel kommt ein Kontaktwalzen-Übertragungsprinzip zum Einsatz. 5) Beim Übergeben der Henkel auf das Förderband wird ein Vakuum-Saugmechanismus verwendet. 6) Die Henkel werden durch eine Reihe pneumatischer Walzen auf den Papierstreifen gepresst, um eine sichere Haftung zu gewährleisten.
1.4. Schlauchformungsabschnitt
1) Es wird eine verstellbare Formschulter verwendet, die Formatveränderungen verhindert (die Seitennaht liegt oberhalb der Formschulter). 2) Zum Auftragen des Seitenleims dient eine automatische Kaltleim-Sprühvorrichtung. 3) Verstellbare Mehrfachscheiben für die seitliche Einfaltung, die den Formwiderstand der Schläuche wirksam reduzieren. 4) Die Position der Andrückräder ist einstellbar. 5) Ausgestattet mit 3 Formschultern (für alle Formate geeignet).
1.5. Bodenformungsabschnitt
1) Die gesamte Maschine wird von einem frequenzumrichtergesteuerten Motor angetrieben. 2) Der Anleger wird über einen eigenständigen Servoantrieb angetrieben. 3) Für das laufende Material kommt ein automatisches Fotozellen-Korrektursystem zum Einsatz. 4) Rotierender Fräser mit elliptischen Zahnrädern. 5) Zur Einstellung der Bodengröße dient eine verstellbare Bodenfalte. 6) Eine Bodenöffnungswalze mit geteiltem Schloss dient zur Einstellung der Dehnlänge der Bodenöffnung. 7) Die mehrlagige Bodenformtrommel, die Mittelgreifer, die Sekundärklemmen und die Greifertrommeln sind für einen einfachen Formatwechsel verstellbar. 8) Automatische Abschaltfunktion: Bei leerem Anleger wird der Bodenleimauftrag verhindert, um eine Verschmutzung der Trommeloberfläche zu vermeiden. 9) Die Kupplungsfunktion im Bodenleimabschnitt wird pneumatisch gesteuert.
1.6. Sammelabschnitt
1) Die Papiertaschen und -säcke werden per Band transportiert und auf einer senkrechten Arbeitsfläche gesammelt, was die Handhabung erleichtert. 2) Die Antriebsräder werden von einem eigenen Motor angetrieben. 3) Die Taschenformstruktur besteht aus Andruck-Gummiwalzen. 4) Ein unabhängiger Servomotor steuert die Querauslage der fertigen Produkte und kann den Abstand der Taschenausgabe einstellen, was das Zählen erleichtert.
1.7. Steuerungsabschnitt
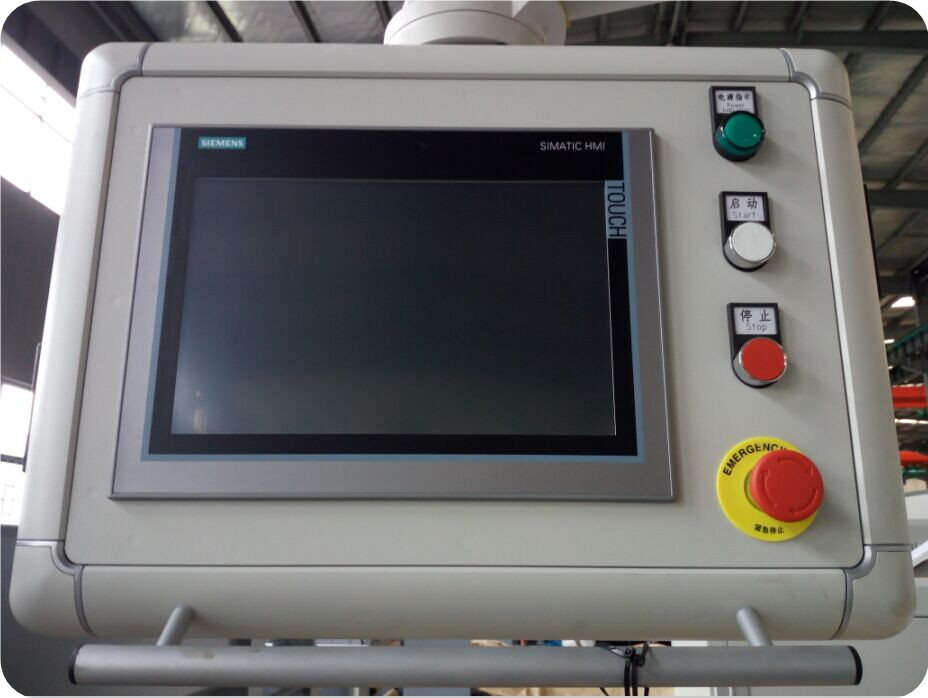
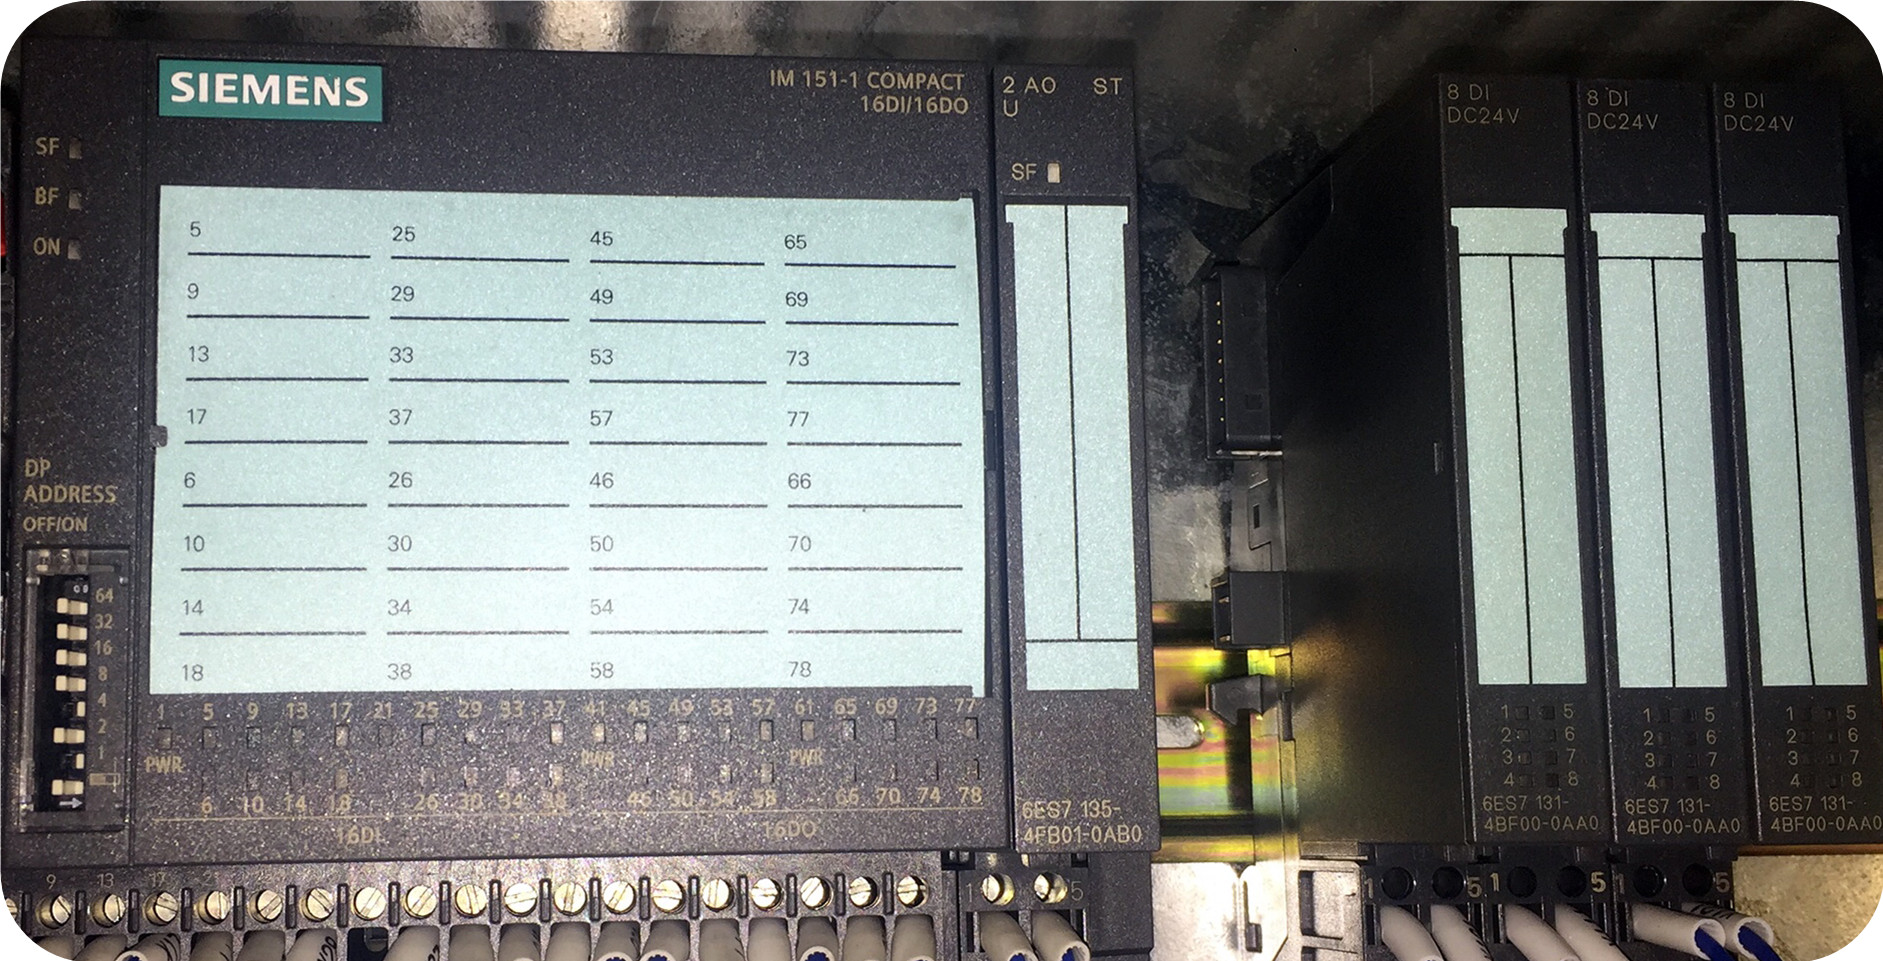
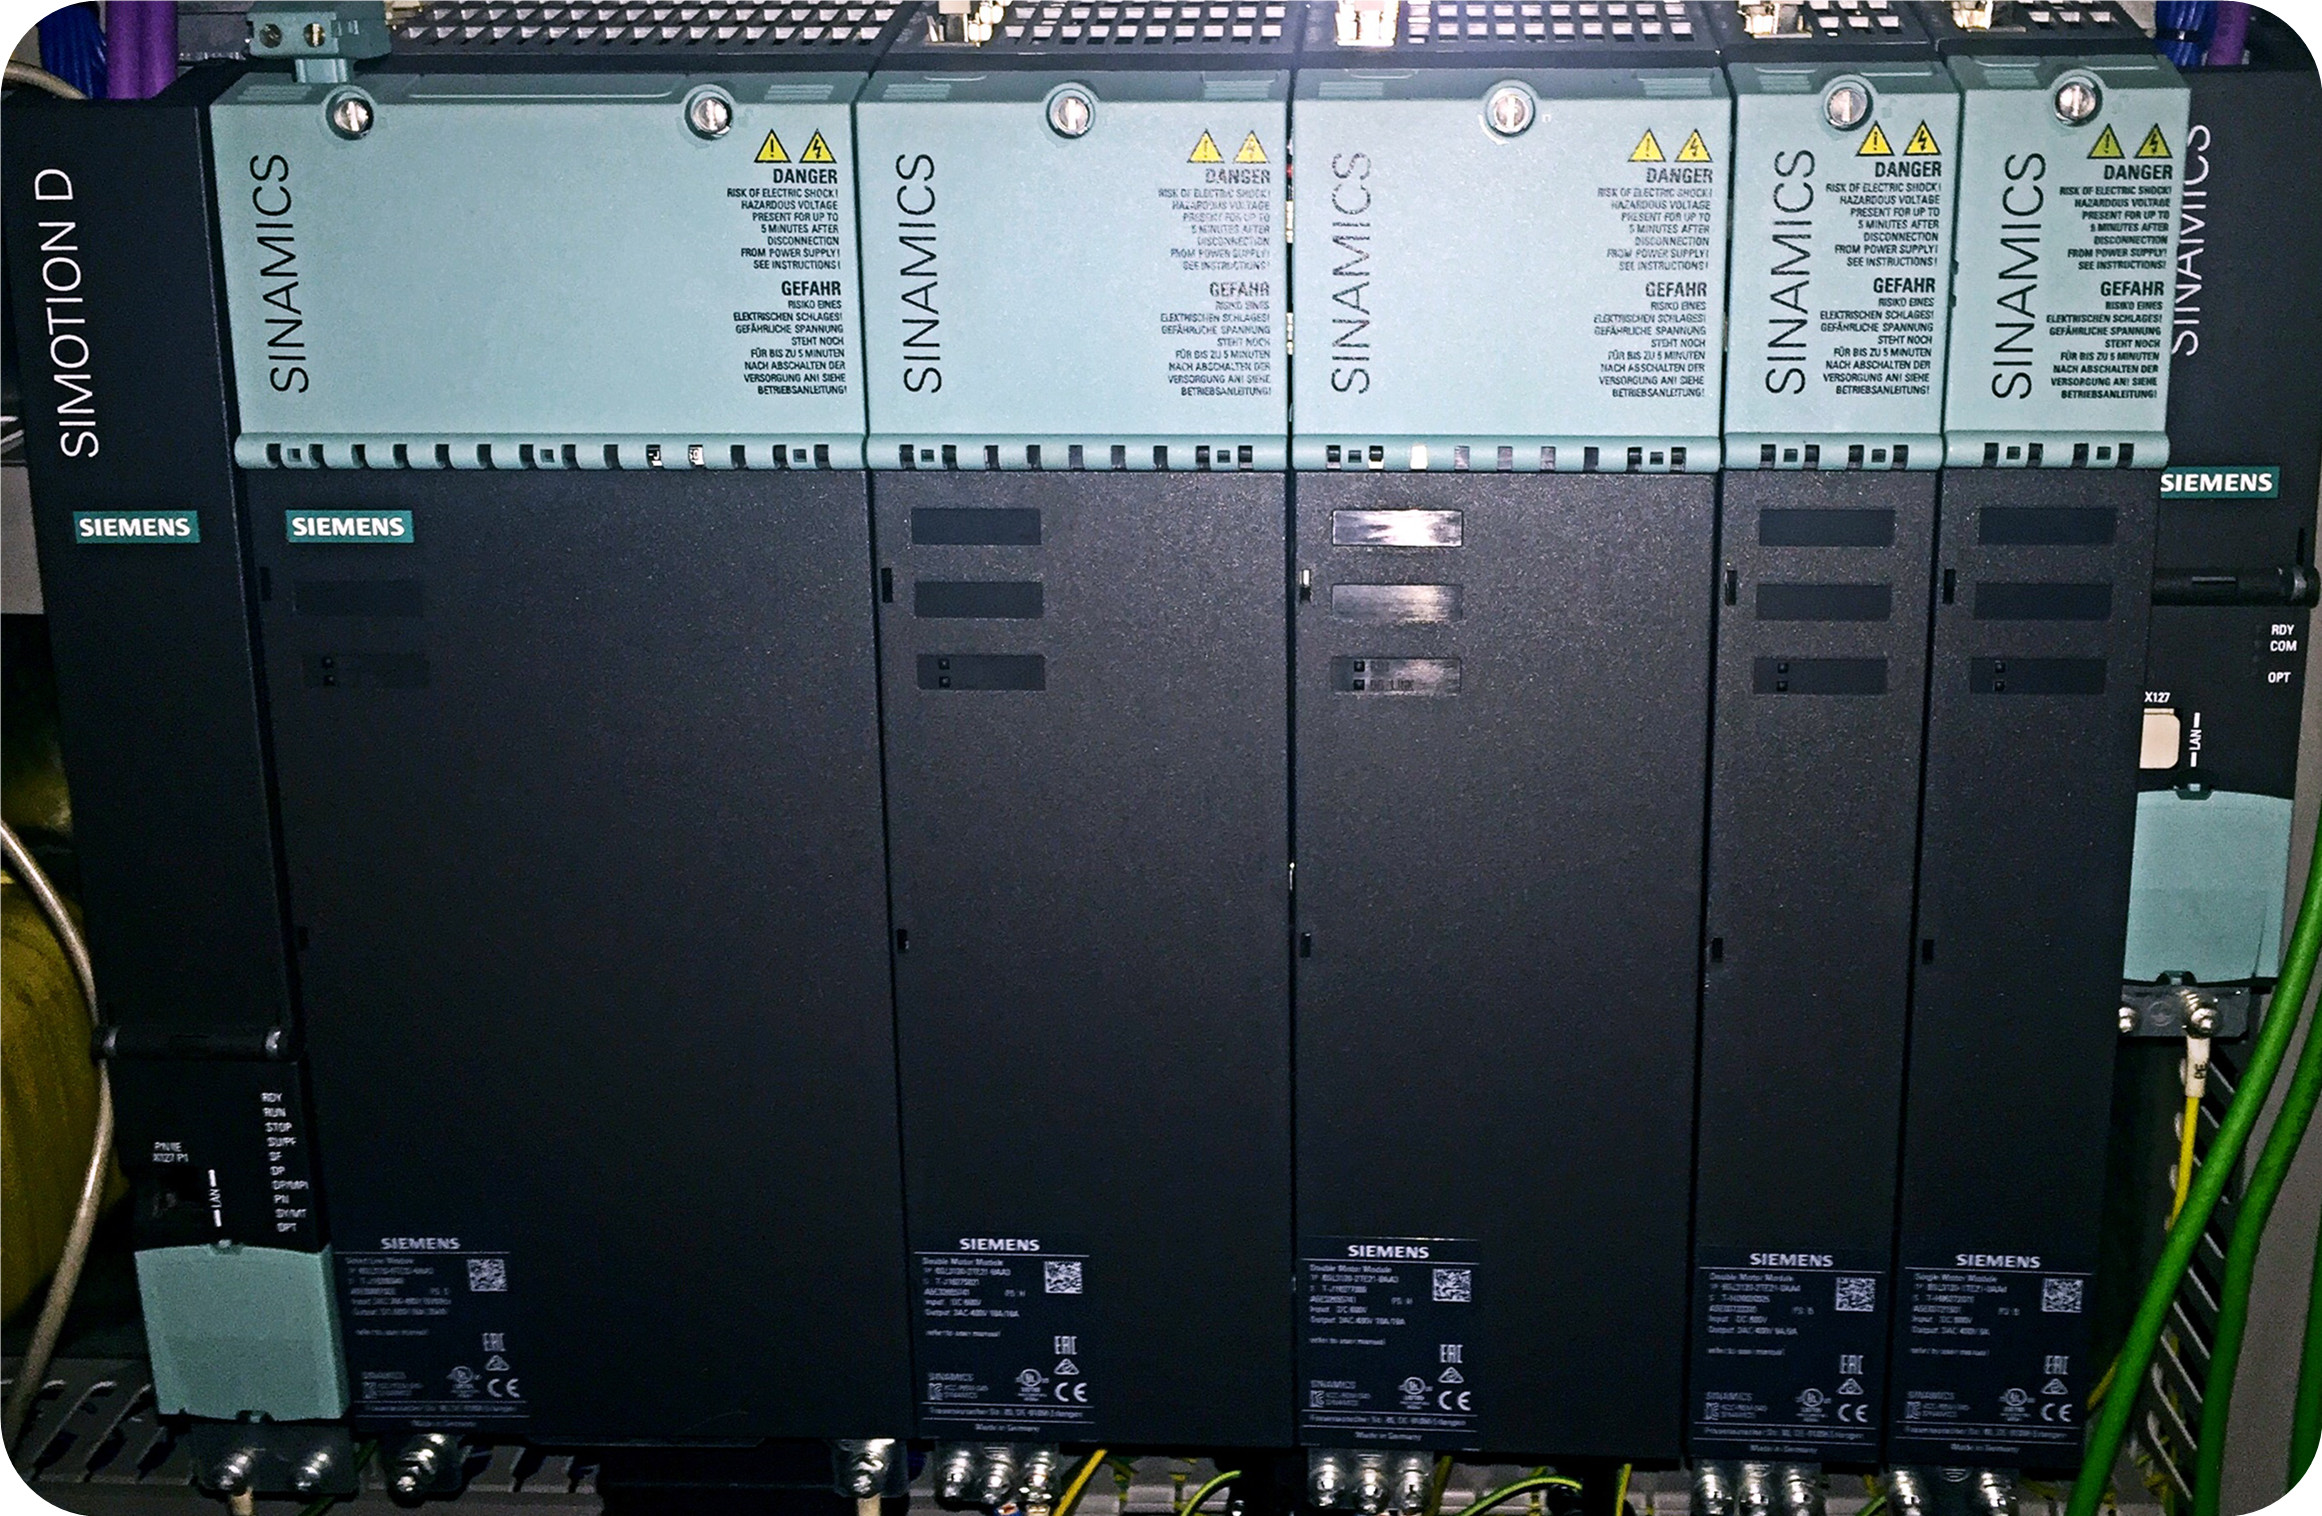
1) Die gesamte Maschine wird zentral von einem originalen deutschen SIEMENS-SPS-System gesteuert, das über eine eigene Diagnosefunktion verfügt und den Maschinenzustand überwacht. 2) Ein Touchscreen dient zur Eingabe und zur Anzeige des Gerätezustands. 3) Die Schlauchlänge der Taschen wird von einem SIEMENS-Servomotor gesteuert. 4) Die Geschwindigkeit der Taschenfertigstellung wird von einem eigenen Motor gesteuert. 5) Die gesamte Maschine wird von einem frequenzumrichtergesteuerten Motor angetrieben. 6) Automatische Zählung; Chargenauslage und Beschleunigungsauslage.
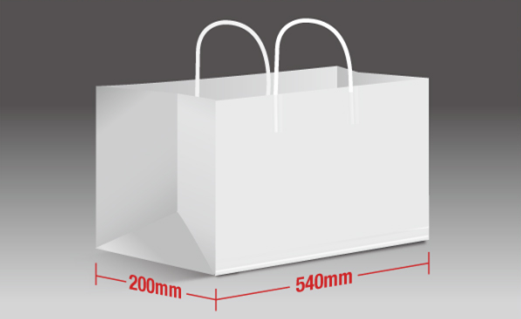
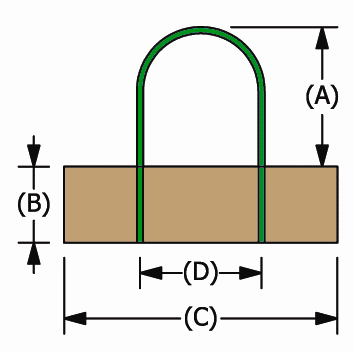
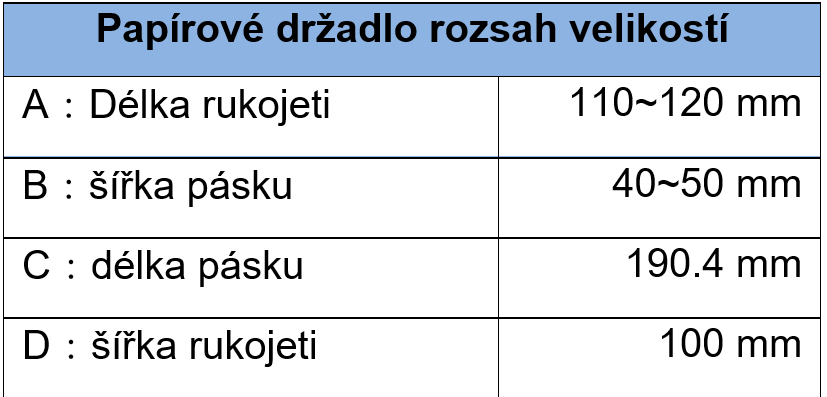
Die technischen Daten senden wir Ihnen gerne auf Anfrage.
Unverbindliche AnfrageEin Video ist noch nicht verfügbar. Wir zeigen und erklären Ihnen gerne alles – schreiben Sie uns.
Unverbindliche Anfrage